
Luettu:0 Kirjoittaja:Sivustoeditori Julkaisuaika: 2026-09-29 alkuperä:paikka


Räätälöidyn kaupallisen aluksen käyttöönotto vaatii navigointia monimutkaisessa matriisissa teknisistä toleransseista, sääntelykehyksestä ja pääomavaltaisista toimitusketjuista. Valmiit astiamallit eivät usein täytä erittäin erityisiä toiminnallisia vaatimuksia. Kalustopäälliköt kohtaavat usein luettelomalleja, jotka vaarantavat hyötykuorman tehokkuuden, syväysrajoitukset tai polttoaineenkulutuksen heidän tietyillä reiteillä. Täysin mittatilaustyönä tehdyt rakennukset aiheuttavat kuitenkin merkittäviä aikajana-, budjetti- ja integraatioriskejä, jos telakan prosesseja ei hallita tiukasti alusta alkaen. Pieni virhelaskenta alkuperäisessä yleisjärjestelyssä voi johtaa massiiviseen rakenteelliseen uudistukseen fyysisen kokoonpanon aikana. Tämä opas purkaa kokonaisuuden mukautetun laivanrakennusprosessin . Tarjoamme kalustopäälliköille, merenkulkualan toimijoille ja hankintapäälliköille näyttöön perustuvan viitekehyksen monivuotisten rakennusprojektien ohjaamiseen. Opit arvioimaan valmistajia, hallitsemaan teknisiä eritelmiä ja vähentämään projektin riskejä konseptisuunnittelusta lopulliseen luovutukseen.
Ennen yksirunkoisen linjan laatimista käyttäjien on määriteltävä ensisijaiset toimintaparametrit. Tarvitset tarkat luvut hyötykuormakapasiteetista, syväysrajoituksista, nopeusvaatimuksista ja reittikohtaisista ympäristöolosuhteista. Kaakkois-Aasian matalissa jokijärjestelmissä liikennöivä alus vaatii täysin erilaista rungon hydrodynamiikkaa ja jäähdytysjärjestelmiä kuin talvella Pohjois-Atlantin ylittävä alus. Operaattoreiden on myös määriteltävä jääluokkavaatimukset, satamainfrastruktuurin rajoitukset ja odotetut läpimenoajat.
Arvioi käsitteellisiä kompromisseja täysin mittatilaustyönä tehdyn suunnittelun käyttöönoton ja mukautetun kaupallisen aluksen valmistajan olemassa olevan mallin mukauttamisen välillä . Täysin räätälöidyt versiot vaativat korkeampia suunnittelukustannuksia ja pidemmät toimitusajat. Ne mahdollistavat toiminnan tehokkuuden ilman kompromisseja ja optimoivat jokaisen kansitilan neliömetrin. Muokatut luetteloalukset tarjoavat nopeamman toimituksen ja todistetun hydrodynaamisen suorituskyvyn. Ne kuitenkin pakottavat kuljettajat hyväksymään pienet kompromissit lastin sijoittelussa, apuvoimantuotannossa tai polttoainetehokkuudessa.
| Parametri | Täysin räätälöity | Muokattu katalogimalli |
|---|---|---|
| Suunnittelun läpimenoaika | 9-12 kuukautta | 3-5 kuukautta |
| Rungon optimointi | 100 % reittikohtainen | Standardoitu lohkokerroin |
| Tekninen riski | Korkea (testaamaton hydrodynamiikka) | Matala (todistetut merikokeet) |
| Pihan valinta | Edellyttää erikoistuneita konepajapihoja | Saatavana suuren volyymin tuotantolaitoksilta |
Eri alusluokat vaativat erilaisia teknisiä lähestymistapoja. määritellessään LCT-rahtilaivatyyppejä käyttäjien on esitettävä vaatimukset keularampin nivelelle, vinssien kapasiteetille ja kannen kuormakapasiteetille. Mittaat kannen lujuuden tonneina neliömetriä kohti. Vakiokansi voi kantaa 5 t/m², mutta raskaat tela-alukset vaativat 15 t/m² pinnoitteen muodonmuutosten estämiseksi. Matalasyväys ja erityiset painolastijärjestelmät ovat ehdottoman välttämättömiä parantumattomille satamiin pääsylle ja turvalliselle rannalle laskeutumiselle. Insinöörien on suunniteltava raskaat suojukset suojaamaan potkurit ja peräsimet maadoitusoperaatioiden aikana.
Irtolastialustyypeille määritä parametrit lastiruumakokoonpanoille ja hydraulisille luukkujen kansijärjestelmille. Määritä, tarvitseeko alus itsepurkautuvaa laitetta vai raskaita nostureita. Nollapainon (DWT) optimointi sanelee suoraan tulopotentiaalin matkaa kohden. Insinöörien on otettava huomioon sisäpohjan pinnoitteen tartuntavauriovahvistus. Erittäin lujaa terästä käytetään usein suppilosäiliöissä ja yläpuolisissa säiliöissä kestämään aggressiivista sataman purkamista ja erittäin hankaavia lastia, kuten rautamalmia tai bauksiittia.
Tiukka noudattaminen säätelee öljytankkerien teknisiä eritelmiä . Sinun on esitettävä yksityiskohtaisesti kaksoisrunkorakenteita ja erillisiä painolastitankkeja koskevat vaatimukset täyttääksesi kansainväliset vuotojen estotoimet. Erikoistuneet pumppu- ja putkijärjestelmät vaativat korkealaatuisia, korroosionkestäviä materiaaleja. Jokaisessa säiliössä olevat syväkaivopumput tarjoavat paremmat poisto-ominaisuudet kuin keskitetty pumppuhuone. Vaarallisten alueiden sähköluokitukset määräävät tarkan johdotuksen, antureiden ja räjähdyssuojattujen kiinnikkeiden tyypin, jotka on asennettu koko aluksen lastialueille. Inert kaasujärjestelmät (IGS) ja höyrypäästöjen valvontajärjestelmät (VECS) ovat pakollisia ilmakehän palamisen estämiseksi.
Yleisjärjestely (GA) -piirustus toimii perussuunnitelmana. Laivaston arkkitehdit kääntävät toiminnalliset vaatimukset rungon alkuperäisiksi muodoiksi, kansiasetteluiksi ja koneistotilan jakoiksi. Tämä vaihe lukitsee aluksen fyysisen jalanjäljen ja sisäisen tilavuusjakauman. Suunnitteluspiraali alkaa tästä. Arkkitehdit tasapainottavat painoarviot noste- ja hyötykuormavaatimuksiin nähden. Ne määrittävät rungon etäisyyden, vesitiiviin laipioiden sijainnin ja päällirakenteen sijainnin.
Insinöörit suorittavat alustavan hydrodynaamisen mallinnuksen käyttämällä laskennallista nestedynamiikkaa (CFD). He analysoivat aallonmuodostusvastusta, kitkavastusta ja herätysfraktioita. He suorittavat vahingoittumattomien ja vahingoittuneiden vakavuuslaskelmia varmistaakseen, että alus on oikeutettu äärimmäisissä kallistuskulmissa tai rungon rikkoutumisissa. Nopeus-tehon ennusteet vahvistavat rungon muodon ytimen elinkelpoisuuden suhteessa ehdotettuun pääkoneen tehoon. Jos rungon vastus on liian korkea, arkkitehdit säätävät lohkokerrointa ja keulaprofiilia ennen rakenteellisten yksityiskohtien käsittelyä.
Luokituslaitokset on otettava mukaan suunnitteluvaiheessa. Organisaatiot, kuten DNV, ABS tai Lloyd"s Register, tarkastelevat rakennepiirustuksia ja turvajärjestelmiä tiukkojen luokkasääntöjen mukaisesti. Ne varmistavat pituussuuntaisen lujuuden, väsymisrajat ja koneiston redundanssin. Myöhäinen kiinnitys takaa kalliit uudelleensuunnittelut ja viivästyneen teräksen leikkauksen.
Kartoita Kansainvälisen merenkulkujärjestön (IMO) sääntöjen noudattamisvaatimukset. MARPOL sanelee ympäristöstandardit, mukaan lukien Tier III -päästöjen noudattaminen ja painolastiveden käsittelyjärjestelmät. SOLAS säätelee ihmishengen turvallisuutta merellä sanelemalla paloalueen rajat, rakenteellisen palosuojauksen ja hengenpelastuslaitteiden sijoittamisen. Paikallisten merenkulkuviranomaisten toimeksiannot pätevät myös aluksen suunnitellun lippuvaltion ja toimintaalueen perusteella.
Käsitteellinen suunnittelu siirtyy rakenne-, putki- ja sähköjärjestelmien rakeiseen 3D-mallinnukseen. Piirtäjät mallintavat jokaisen teräslevyn, pitkittäisjäykisteen, putkikelan ja kaapelihyllyn. Tämä tuottaa myymälän tarvittavat tuotantotiedot.
Design for Manufacturability (DFM) ei ole neuvoteltavissa. Sinun on sovitettava aluksen suunnittelu tietyn telakan tuotantomenetelmiin. Tekniset tiedot on muunnettava suoraan heidän CAD/CAM-järjestelmiinsä. Suunnittelu, joka on optimoitu pitkälle automatisoidulle pihalle, jossa on robottihitsaus, epäonnistuu pihalla, joka luottaa manuaaliseen kokoonpanoon. Lohjajaon strategian tulee vastata telakan pukkinostureiden nostokykyä. Jos pihalla on 200 tonnin nosturit, 300 tonnin suurlohkojen suunnittelu pysäyttää tuotannon.
Insinöörit käyttävät törmäyksentunnistusohjelmistoa fyysisten häiriöiden tunnistamiseen ennen valmistuksen aloittamista. Ensisijaisen rakenteellisen laipion läpi vedetyn 12 tuuman jäähdytysputken löytäminen tietokoneen näytöltä ei maksa korjausta. Sen löytäminen fyysisen kokoonpanon aikana pysäyttää tuotannon ja vaatii luokan hyväksymiä rakenteellisia muutoksia. Tämä vaihe tuottaa tarkan materiaaliluettelon (BOM), putkiston isometriset piirustukset ja CNC-leikkaustiedostot.
Hankinta tapahtuu rinnakkain yksityiskohtaisen suunnittelun kanssa. Tunnista tärkeät pitkäkestoiset tuotteet, jotka on tilattava kuukausia etukäteen. Päämoottoreiden, propulsiopotkurien, erityisten lastinkäsittelylaitteiden ja mukautettujen kytkintaulujen läpimenoajat ovat usein yli 12–18 kuukautta. Sinun on ajoitettava Factory Acceptance Test (FAT) -testit myyjän laitokseen ennen kuin nämä komponentit toimitetaan telakalle.
Toimitusketjun riskien vähentäminen estää koko rakennusaikataulua uhkaavat viivästykset. Hanki varatoimittajia kriittisille venttiileille, pumpuille ja automaatiomoduuleille. Lukitse terästoimitukset aikaisessa vaiheessa massaostosopimusten avulla. Yhden pääkonelohkon tai automaatiokonsolin myöhästyminen suistaa varustelusarjan ja viivästyttää aluksen vesillelaskua.
Telakat jakavat tuotantovaiheet teoreettisesti ja käytännössä. Ne erottavat rungon rakennustyöt varustelun työnkuluista telakan tehokkuuden maksimoimiseksi. Terästyöntekijät, putkiasentajat ja sähköasentajat työskentelevät erilaisilla, tiukasti järjestetyillä aikatauluilla estääkseen työtilan ruuhkautumisen rungon sisällä.
Siirtyminen digitaalisesta suunnittelusta fyysiseen tuotantoon alkaa teräksen leikkaamossa. CNC-plasma- tai laserleikkauskoneet viipaloivat raakoja merilaatuisia teräslevyjä tarkkoihin muotoihin CAD-tiedostojen perusteella. Nesting-ohjelmisto optimoi leikkauskuviot teräsromun minimoimiseksi. Työntekijät pohjustavat teräksen sinkkisilikaatilla korroosion estämiseksi kokoonpanovaiheessa.
Kölinlaskulla on valtava toiminnallinen ja sopimusoikeudellinen merkitys. Se merkitsee fyysisen kokoonpanon muodollista alkua liukumäellä tai kuivatelakalla. Tämä tapahtuma laukaisee usein suuren maksuvaiheen ja käynnistää luokituslaitoksen katsastajan suorittamien fyysisten säännöstenmukaisten tarkastusten ensimmäisen aallon.
Nykyaikaiset telakat eivät enää rakenna aluksia lautaselta lautaselta alusta alkaen liukukäytävälle. Ne kokoavat teräslevyjä osakokoonpanoiksi ja sitten modulaariseksi lohkoksi valvotuissa työpajaympäristöissä. Tämä suojaa hitsausprosesseja sään viiveiltä, säätelee ympäristön kosteutta ja parantaa huomattavasti laadunvalvontaa. Telakat käyttävät upotettua kaarihitsausta (SAW) pitkiin, suoriin paneelisaumoihin varmistaakseen syvän tunkeutumisen ja korkeat kerrostumisnopeudet. Flux-Cored Arc Welding (FCAW) -hitsausta käytetään epäasentoihin hitsauksiin lohkojen sisällä.
Ennakkovarustelu tuottaa valtavia tehokkuushyötyjä. Pihatyöntekijät asentavat putkikelat, kaapelihyllyt, tuuletuskanavat ja koneenperustukset yksittäisiin lohkoihin ennen kuin ne hitsataan yhteen. Tämän työn suorittaminen lohkon ollessa auki myymälässä vie murto-osan ajasta verrattuna raskaiden kaapeleiden vetämiseen tiukoissa, suljetuissa runkotiloissa myöhemmin rakentamisen aikana. Kuumat työt (hitsaus ja leikkaus) on suoritettava ennen kylmätöiden (kaapelin veto ja maalaus) aloittamista.
Raskaat pukkinosturit siirtävät valmiiksi varustetut lohkot kuivatelakalle tai liukukäytävälle liittämistä varten. Laivantekijät käyttävät laserseurantalaitteita mittojen ohjaamiseen varmistaen, että lohkot kohdistuvat millimetritoleranssien sisällä. Hitsaajat yhdistävät lohkot muodostamaan täydellisen rungon. Tarkastajat määräävät tiukat ainetta rikkomattomat testit (NDT). Niissä käytetään radiografista (röntgen) testausta rungon vaippahitsauksissa ja ultraäänitestausta sisäisten rakenteiden liitoksissa. Magneettiset hiukkaset ja väriaineen tunkeutumistestit varmistavat pinnan eheyden.
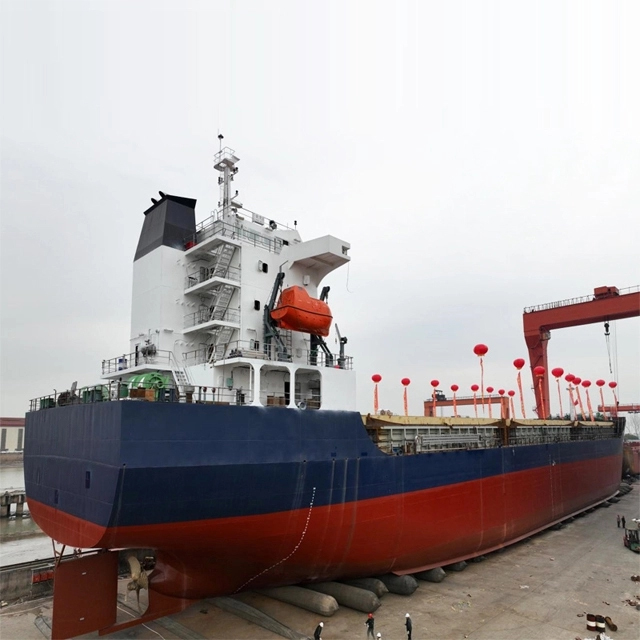
Vesillelaskumenetelmät vaihtelevat telakoiden infrastruktuurin mukaan. Kuivatelakan tulviminen on turvallisin tapa nostaa runkoa varovasti, kun vesi tulee altaaseen. Vesillelasku liukumäellä aiheuttaa suuria dynaamisia rasituksia, kun alus liukuu taaksepäin veteen, mikä vaatii väliaikaista rakenteellista vahvistamista. Meriturvatyynyjen laukaisu tarjoaa joustavuutta pienemmillä telakoilla, mutta vaatii tarkat painonjakaumalaskelmat, jotta estetään rungon nurjahdus kierteen aikana.
Kun alus on pinnalla, se siirtyy viimeiseen varusteluvaiheeseen käyttöönottolaiturilla. Teknikot asentavat herkkiä navigointilaitteita, tutkajärjestelmiä, sisätiloja ja LVI-järjestelmiä. Laivojen pinnoitusjärjestelmät vaativat tiukkaa ympäristövalvontaa. Maalarit levittävät ruosteenestoisia epoksipohjamaaleja, joita seuraa erityisiä antifouling-pinnoitteita vedenalaiseen runkoon meren kasvun estämiseksi ja hydrodynaamisen tehokkuuden ylläpitämiseksi.
He tekevät lopulliset konekytkennät ja kohdistavat pääkoneen potkurin akseliin optisten tähtäinten tai laserlinjaustyökalujen avulla. Raskaan koneiston kiinnittämiseksi rungon perustuksiin kaadetaan hartsisulkuaineita. Kansikoneiston asennus sisältää kiinnitysvinssit, vinssit ja kulkureitit. Nämä komponentit on rakenteellisesti integroitava kannen pinnoitukseen raskailla välilevyillä kestämään massiivisia dynaamisia hinaus- ja kiinnityskuormia.
Omien ohjelmistojen ja ohjausjärjestelmien integrointi eri laitevalmistajien kesken on suuri haaste. Pääkoneen ohjausjärjestelmän on kommunikoitava virheettömästi sillan lennätin, tehonhallintajärjestelmän ja hälytysvalvontajärjestelmän kanssa. Protokollan yhteensopimattomuudet edellyttävät automaatioinsinöörien välitöntä vianetsintää aluksen saumattoman toiminnan varmistamiseksi.
Harbor Acceptance Trials (HAT) sisältää sähkö-, putki- ja turvallisuusjärjestelmien staattisen testauksen aluksen ollessa ankkurissa. Insinöörit käyttävät generaattoreita täydellä kuormalla käyttämällä ulkoisia kuormapankkeja. He testaavat palopumppuja, tarkastavat ohjauspyörän hydrauliikkaa ja kalibroivat säiliön luotausjärjestelmiä. Aluksen tarkan kevytaluksen painon ja painopisteen määrittämiseksi suoritetaan kallistuskoe. Putkiasentajat suorittavat hydrostaattisia painetestejä kaikille nestejärjestelmille varmistaakseen hitsin eheyden.
Sea Trials edustaa viimeistä estettä. Miehistö suorittaa tiukkoja dynaamisia testejä merellä luokan katsastajien ja omistajan edustajien valvonnassa. He tarkistavat nopeuden, ohjattavuuden, kestävyyden ja polttoaineen kulutuksen sopimustakuiden mukaisesti. Törmäyspysähdystestit todistavat aluksen hätäjarrutuskyvyn. Kääntymisympyrä ja siksak-liikkeet vahvistavat ohjauslaitteen suorituskyvyn. Vasta näiden kokeiden läpäisemisen jälkeen luokituslaitos myöntää lopulliset toimintatodistukset.
Teräksen maailmanlaajuiset painohinnat ja raaka-aineindeksit vaikuttavat voimakkaasti peruskustannuksiin. Meriteräksen äkillinen piikki nostaa suoraan rakennushintaa. Kuparin hinnat sanelevat nykyaikaisten vaatimien satojen kilometrien kaapeloinnin kustannukset tilausalusten . Myös laitteiden alkuperällä on merkitystä; Euroopassa valmistettujen pumppujen ja puhdistimien määrittäminen maksaa enemmän kuin paikallisten vastaavien hankinta.
Telakan sijainti asettaa selkeitä taloudellisia esteitä. Aasian hallitsevat laivanrakennuskeskukset tarjoavat valtavan tuotantokapasiteetin, mitoitetut toimitusketjut ja alhaisemmat työvoimamäärät. Länsimaisilla telakoilla on usein korkeammat työvoimakustannukset, mutta ne ovat erikoistuneet erittäin monimutkaisiin, pienimuotoisiin rakennuksiin tai aluksiin, jotka edellyttävät erityistä kotimaista vaatimustenmukaisuutta. Maantieteellinen sijainti sanelee tuotujen komponenttien rahtikustannukset ja vaikuttaa voimakkaasti lopulliseen mukautettuun aluksen hintatarjoukseen.
Kehittyneet propulsiojärjestelmät muuttavat budjettia merkittävästi. Perinteiset dieseljärjestelmät maksavat vähemmän etukäteen. Kaksoispolttoaine- tai hybridisähköjärjestelmät vaativat raskasta alkupääomaa akkupankeille ja erikoistuneille polttoaineenkäsittelyjärjestelmille, mutta ne alentavat pitkän aikavälin päästöjen noudattamisesta aiheutuvia kustannuksia. Toiminnanharjoittajien on myös otettava huomioon kolmannen osapuolen luokitustarkastusten kustannukset, jotka mittaavat aluksen monimutkaisuuden mukaan.
Vakiolaivanrakennussopimuksissa käytetään virstanpylväsmaksuja kassavirran hallintaan ja molempien osapuolten riskien vähentämiseen. Tyypillisiä virstanpylväitä ovat sopimusten allekirjoittaminen, teräksen leikkaaminen, kölinlasku, vesillelasku ja onnistuneet merikokeet. Jokainen virstanpylväs edellyttää omistajan edustajan vahvistusta ennen varojen vapauttamista. Alan standardisopimuslomakkeet, kuten SAJ- tai AWES-lomakkeet, tarjoavat lähtökohdan neuvotteluille.
Sinun on sisällytettävä sakkolausekkeet toimituksen viivästymisestä, joita kutsutaan sopimussakkoiksi. Suorituskykytakuu suojaa ostajaa, jos alus ei täytä merikokeissa sovittuja nopeus-, lastikapasiteetti- tai polttoaineenkulutusmittauksia. Sopimuksiin tulee myös sisältyä hyvitystakaukset, jotka hyvämaineiset pankit takaavat ostajan alkuerien suojaamiseksi, jos telakka epäonnistuu.
V: Aikajana on 18–36 kuukautta aluksen monimutkaisuudesta riippuen. Konseptisuunnittelu ja suunnittelu kestää 4–8 kuukautta. Pitkäaikaisten tuotteiden hankinta tapahtuu samanaikaisesti. Fyysinen rakentaminen teräksen leikkauksesta laukaisuun vaatii 10–20 kuukautta. Lopullinen varustelu ja merikokeet vievät loput 4–8 kuukautta.
V: Täysin räätälöity rakennus alkaa tyhjältä arkilta, jolloin jokainen runkolinja ja järjestelmä optimoidaan tiettyä reittiä tai hyötykuormaa varten. Se vaatii suurempia suunnitteluinvestointeja ja pidemmät toimitusajat. Muunnetussa luettelolaivassa käytetään telakan olemassa olevaa, todistettua runkorakennetta, mutta mukautetaan kannen layout, lastinkäsittelylaitteet ja sisätilat säästääkseen aikaa ja vähentääkseen teknisiä riskejä.
V: Aasialaiset telakat tarjoavat tyypillisesti alhaisempia perustarjouksia skaalautuneiden toimitusketjujen, suurien tuotantomäärien tehokkuuden ja alhaisemman työvoiman vuoksi. Länsimaiset telakat tarjoavat usein korkeampia hintoja, mutta tarjoavat erikoisosaamista monimutkaisiin offshore-aluksiin tai kotimaisten säännösten noudattamiseen. Maantieteellinen sijainti vaikuttaa myös erikoiskoneiden tuonnin rahtikustannuksiin telakalle.
V: Sinun on toimitettava yksityiskohtainen vaatimusilmoitus (SOR). Tämä sisältää tarkan hyötykuorman kapasiteetin, halutun kuljetusnopeuden, suurimman syväyksen, luokituslaitoksen mieltymyksen, lippuvaltion ja erityiset lastinkäsittelyvaatimukset. Ilman näitä yksityiskohtaisia tietoja telakat voivat tarjota vain karkeita suuruusluokka-arvioita, jotka perustuvat historiallisiin tonnimääriin.
V: Säännösten noudattaminen edellyttää kaksoisrungon rakentamista estämään roiskeet karilleajon aikana. Spesifikaatioihin on sisällyttävä erotetut painolastisäiliöt, inerttikaasujärjestelmät (IGS) lastisäiliöiden räjähdyksen estämiseksi ja erikoistuneet höyryn talteenottojärjestelmät. Vaarallisten alueiden sähköasennusten on täytettävä luokituslaitoksen ja SOLAS-määräysten määrittelemät tiukat räjähdyssuojatut vaatimukset.
V: Luokituslaitokset sanelevat tekniset standardit. He käyvät läpi kaikki rakennepiirustukset ja tarkastavat fyysiset hitsit koko rakennuksen ajan. Luokkasääntöjen noudattamatta jättäminen varhaisessa vaiheessa aiheuttaa valtavia viivästyksiä ja kallista uudelleenkäsittelyä. Heidän tarkastusmaksunsa lisäävät välittömiä kustannuksia, mutta kaupallisen aluksen vakuuttaminen, rekisteröinti ja käyttö edellyttää lakisääteisesti heidän hyväksyntäänsä.
V: LCT-suunnitelmissa on asetettava etusijalle matala syväys ja tasapohjaiset rungot parantamattomia rantalaskuja varten. Keularampin tulee kestää tietyn rullaavan lastin paino ja niveltyä oikein epätasaisessa maastossa. Kannen pinnoitus vaatii suuren pistekuorman vahvistamisen tukemaan raskaita tela-alustaisia koneita ilman rakenteellista nurjahdusta lastausoperaatioiden aikana.


